

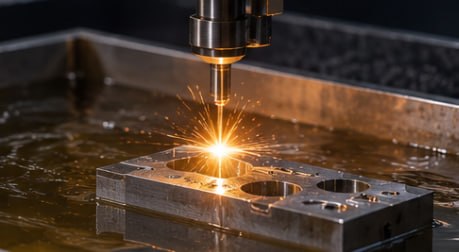
Загартована сталь, твердий сплав, тонкий складний контур – на таких задачах звичайний ріжучий інструмент або ламається, або дає неприйнятну точність. Тут на допомогу приходить електроерозія: метод, у якому метал видаляється електричними розрядами, а не механічним різанням.
Принцип роботи простими словами
Між дротяним електродом і деталлю подається напруга. У робочій рідині виникають короткі іскрові розряди, кожен з яких випаровує мікроскопічну частинку металу. Дріт рухається за програмою і вирізає потрібний контур. Оскільки електрод не торкається деталі, на неї не діють механічні сили, тому навіть тонкі і крихкі елементи не деформуються.
Порівняння з іншими методами різання
| Параметр | Електроерозійна обробка VURIB | Лазерне різання | Плазмове різання |
|---|---|---|---|
| Товщина з високою якістю різу | До 150 мм | Приблизно до 20 мм | Велика, але з нижчою точністю |
| Загартовані і надтверді метали | Обробляються без проблем | Обмежено | Обмежено |
| Чистота поверхні різу | Висока | Середня, можливе оплавлення | Низька, потрібна доробка |
| Механічний вплив на деталь | Відсутній | Відсутній, але є нагрів | Значний нагрів |
| Спеціальний інструмент | Не потрібен | Не потрібен | Не потрібен |
Коли електроерозія – найкращий вибір
- Матриці і пуансони штампів із загартованої сталі.
- Деталі з вузькими пазами і гострими внутрішніми кутами, які фреза не сформує.
- Шаблони, лекала, профільні ножі.
- Виготовлення деталей з твердих сплавів, які погано піддаються різанню.
- Ремонт оснащення, коли потрібно вирізати пошкоджену ділянку без нагріву решти деталі.
Обмеження, про які варто знати
Метод працює лише зі струмопровідними матеріалами, тому для пластиків і кераміки він не підходить. Швидкість різання нижча, ніж у лазера на тонкому листі, тому для простого розкрою тонкої сталі лазер може бути економнішим. Електроерозію варто обирати там, де на першому місці точність, товщина або твердість матеріалу.
Щоб оцінити вартість, технолог зазвичай просить креслення контуру, товщину деталі і марку матеріалу. Від загальної довжини різу і кількості проходів залежить машинний час.
Важливо також, чи потрібен один прохід, чи кілька. Перший прохід вирізає контур, наступні доводять поверхню до вищої чистоти і точнішого розміру. Для деталей, де важливий лише контур, достатньо одного проходу, і це помітно здешевлює роботу. Для матриць і пуансонів, які працюватимуть у парі, зазвичай роблять кілька проходів, щоб забезпечити рівномірний зазор по всьому контуру.
Якщо контур замкнений і починається не від краю заготовки, у ній спершу свердлять стартовий отвір для протягування дроту. Його розташування також варто погодити з технологом.
Два напрямки VURIB
- Для інструментальних цехів і підприємств – електроерозійна обробка разом з фрезеруванням, точінням і шліфуванням. Металообробка виконується за кресленнями замовника.
- Для свічкових майстерень – алюмінієві форми для церковних і побутових свічок з точними гніздами.